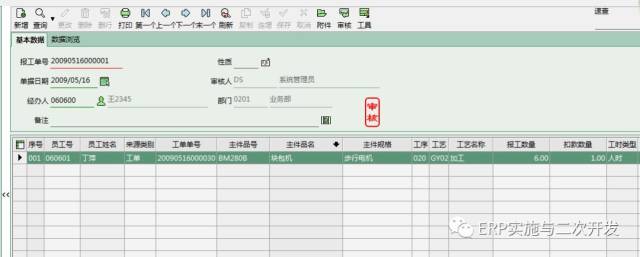
制造业面临着前所未有的竞争压力,如何高效地管理和优化生产线成为关键所在。在这个过程中,MES(Manufacturing Execution System)生产管理系统扮演了重要角色。
MES系统通过自动化和信息化手段,实现了从生产计划到实际制造的全过程透明化管理。它不仅帮助企业提高了生产力,还优化了资源分配与利用率。就像是为生产线戴上了一双智能的眼睛,可以实时监控每一项操作,并提供数据支持,让管理者能够迅速调整策略,以应对市场变化。
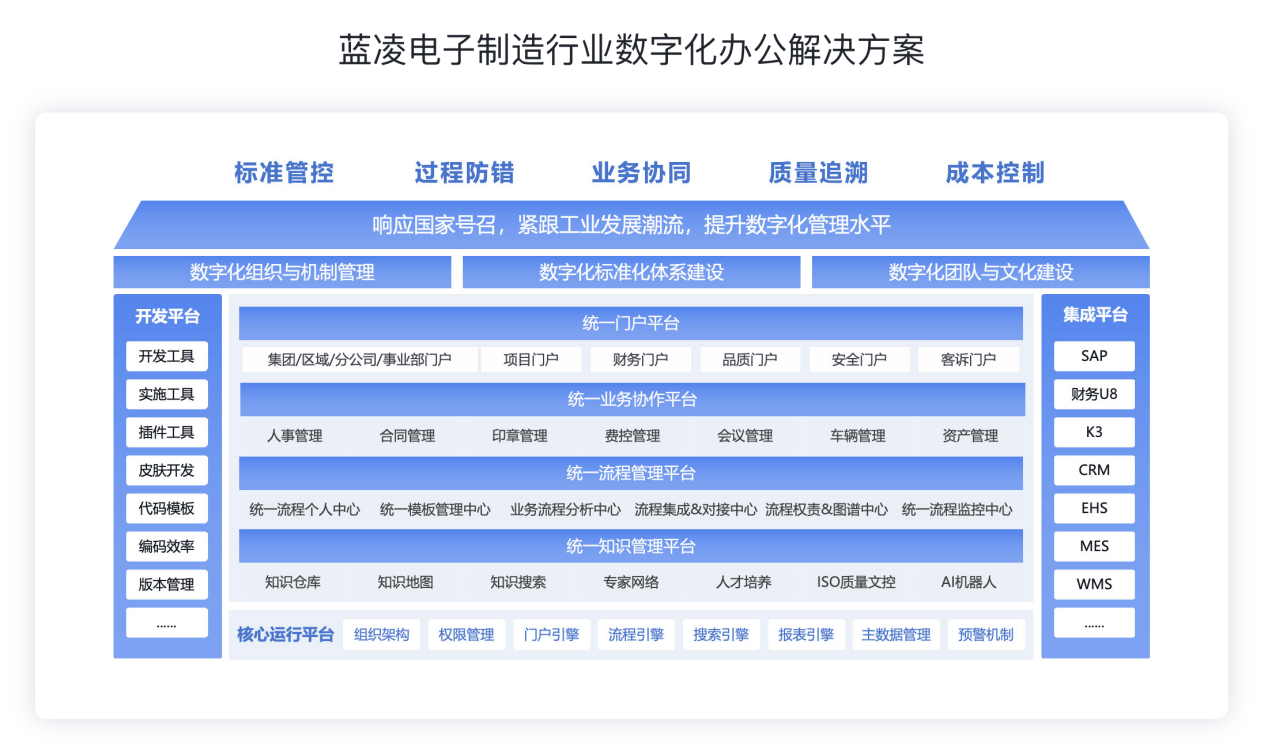
不同于传统的手工记录或过时的技术,MES系统通过集成ERP、WMS等其他管理系统,实现了信息互通共享,进一步提升了企业的整体管理水平。比如,在生产过程中一旦发生异常情况,MES系统会自动触发警报并生成详细的跟踪记录,这样就能够及时发现问题所在,并迅速解决。
不仅如此,MES还能帮助企业进行精细化管理。通过对生产数据的深度分析,它可以预测未来的供应需求和成本趋势,从而有效避免了库存积压或短缺的情况出现。这好比是企业的一个健康顾问,时刻提醒管理者留意潜在的风险点,确保企业的运营始终处于最佳状态。
然而,尽管MES系统带来了诸多好处,但并非所有企业都能轻易成功实施它。由于每个工厂的规模、流程复杂度等因素不同,如何合理规划与选型就显得尤为重要。因此,在引入MES系统之前,企业需要对自己进行全面评估,了解自身需求后再做决定。
总的来说,MES生产管理系统对于推动制造业向智能化方向迈进有着不可替代的作用。随着技术不断进步和完善,相信未来会有更多创新功能被开发出来,为企业带来更多便利和发展机遇。